全国服务热线
400-888-8888
公司动态
您当前的位置: 首页 > 新闻中心 > 公司动态

装修师傅选卓星数控设备前,先搞懂这几个参数再谈价格

2026-10-05
0
装修师傅选卓星数控设备前,先搞懂这几个参数再谈价格
产品详情
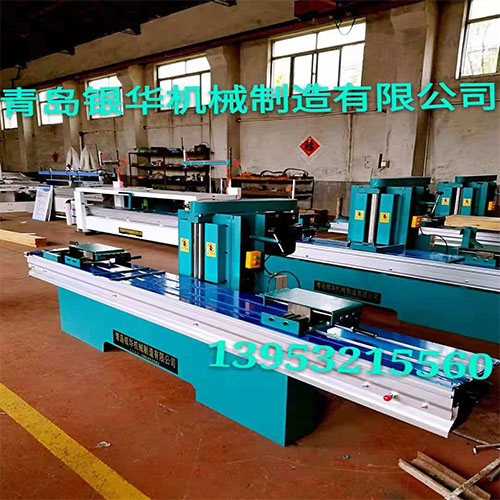
说到卓星数控设备,十个人里得有八个第一反应就是上网搜一搜。但搜出来的东西要么太泛,要么太旧,真正能用上的不多。这里结合实际项目经验,聊聊干货。 装修师傅选卓星数控设备前,先搞懂这几个参数再谈费用 具体来说,客户群里有人问:效果图看着挺亮,装完怎么发灰? 这就是玻璃层数和型材配色没对齐。型材选了深灰,玻璃却用了双层白玻,光线一折,整面墙像蒙了层灰。返工?拆窗、换料、重打胶,三天白干。 从实际操作来看,这点很多人忽略了 只问它定价,不问参数,拿到报价单,觉得便宜就签。结果切出来的料,角度差0.5度,0.5度什么概念?一米长的料,端头偏了将近一毫米。拼上去,缝大得能塞指甲。 换个角度看,师傅现场拿角磨机硬磨。磨完是不漏缝了,但型材表面涂层烧了。客户一看,说你这做的什么活。尾款扣两千。 还有更隐蔽的。设备重复定位精度标±0.1毫米,实际跑起来±0.3。切三根料,三根长度不一样。组框的时候,对角差两毫米。玻璃装不进去,只能把框边硬撬。撬完密封条变形,下雨就渗水。 落实到具体场景中,别小看这几个数。定位精度、重复定位精度、主轴转速、进给速度,这四个参数没对齐,后面全是坑。 正确做法是反过来 这里有个细节值得展开说,先拿图纸和料单,去对这方面的参数。切45度拼角,重复定位精度至少±0.05毫米。切长料,行程要够,别让料悬空一半。悬空切,尾端抖,切口全是毛刺。 主轴转速也得看。切铝合金,转速低了粘刀,高了烧刀。这一块厂家一般会给引荐值,但你要拿自己的料试。不同批次铝材硬度不一样,参数得微调。 在此基础上,说到这,有个行业妥协点得讲清楚。 便宜方案不是不能用。这个费用低一档的机型,精度标±0.1毫米。你切普通门窗料,够用。但碰到断桥铝、系统窗,壁厚1.8毫米以上,这精度就悬了。要么降进给速度,效率打七折。要么换刀,刀具成本上去。说白了,省下的设备钱,从别的地方找补回来。 除此之外,所以别只盯着这项定价。先问自己切什么料、拼什么角、一天切多少根。量对上了,再谈钱。 给你一张避坑清单 进一步说,量尺阶段,问它厂家三个数:重复定位精度、较大切割长度、主轴功率。精度低于±0.05毫米,长料超过三米,功率低于三千瓦,你就要掂量。 验收阶段,别光看效果图,拿三根切好的料,拼一个直角。塞尺进去,超过0.2毫米就是不合格。再看切口,有没有发黄、发黑、毛刺,发黄是转速高了,发黑是进给慢了。 回到实际问题上,最后问一句:这方面怎么样,别听销售说。去车间看正在跑的机器,拿他们的废料头,自己量角度。量三个,取平均值。差多少,心里就有数了。 参数对上了,定价才有意义。对不上,再便宜也是贵。 搞这一块这事儿说难不难,但细节确实多。把上面几点做到位,大部分常见问题基本能避开。剩下的就是实际操作中慢慢摸索了。

联系铭源

地址:

电话:400-12345-67890

传真:

官网:


Copyright © 台州市路桥铭源自动化设备有限公司 All rights reserved 备案号:Copyright © 2012-2022 某某公司 版权所有
主要从事于 工厂桁架, 桁架榀数, 桁架控制, 欢迎来电咨询! 技术支持:台州市路桥铭源自动化设备有限公司
主营区域: